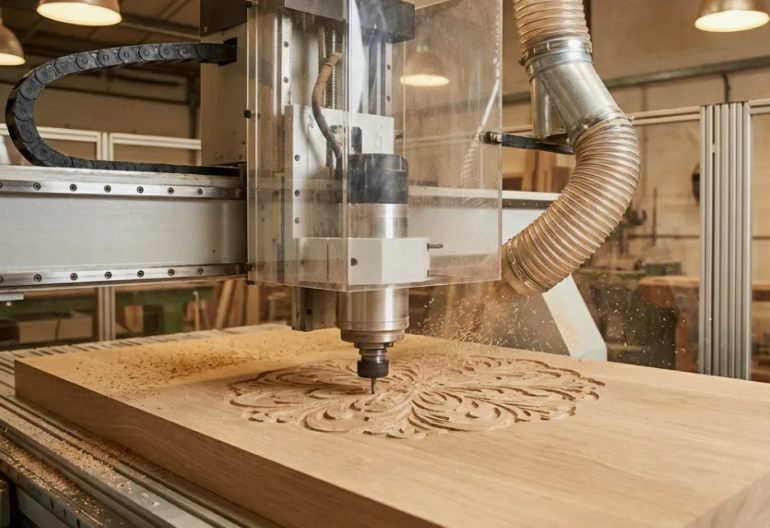
Работа на фрезерном станке с ЧПУ требует точности и внимания к деталям. Начав осваивать фрезерную обработку дерева, металла или пластика, новички часто сталкиваются с типичными проблемами, которые приводят к порче заготовок, поломке фрез и потере времени. В этой статье мы разберём 4 самые распространённые ошибки при работе на фрезерном станке с ЧПУ и дадим практические советы, как их избежать. Эти рекомендации помогут повысить качество обработки и продлить срок службы оборудования.
Ошибка 1: Неправильный выбор параметров обработки — скорости и глубины реза
Одна из главных проблем начинающих операторов фрезерного станка с ЧПУ — неверные настройки режимов резания. Это особенно критично при фрезеровании твёрдых материалов: алюминия, композитных плит, твёрдых пород дерева. Слишком высокая подача или глубина резания перегружают инструмент, вызывают вибрации и преждевременный износ. Слишком низкие обороты приводят к налипанию стружки и ухудшению качества поверхности.
Как избежать:
- Всегда заранее программируйте диаметр фрезы, шаг подачи и обороты шпинделя в управляющей программе (УП).
- Используйте рекомендации производителей фрезерного инструмента для разных материалов.
- Перед чистовой обработкой выполняйте пробный проход для проверки параметров.
- Ведите журнал режимов: для каждого материала и фрезы фиксируйте проверенные значения.
Современные фрезерные станки с ЧПУ, например TOPSTANKI TS-1515 S-ATC, позволяют сохранять библиотеку режимов для разных материалов. Это снижает риск ошибки и ускоряет настройку. Автоматическая смена инструмента и сервоприводы обеспечивают стабильное повторение заданных параметров.
Ошибка 2: Ненадёжное крепление заготовки на рабочем столе
Слабая фиксация заготовки — прямой путь к браку и травмоопасным ситуациям. Вибрация и смещение материала во время фрезерной обработки — частая причина порчи деталей. Особенно опасно, когда заготовка смещается в середине программы: фреза может пойти не по контуру, а врезаться в крепёж или стол.
Решение проблемы:
- Используйте качественные зажимы для ЧПУ станков и регулярно проверяйте их затяжку.
- При работе с листовыми материалами применяйте вакуумные столы.
- Фрезеруйте поверхность стола для обеспечения идеальной плоскостности.
- Всегда оставляйте безопасный зазор между фрезой и поверхностью стола станка.
Вакуумные столы с контролем глубины вакуума, которыми оснащаются современные станки, например Filato ST 1525 ATV-L, обеспечивают надёжную фиксацию листовых материалов без дополнительных зажимов. Это ускоряет установку заготовки и снижает риск смещения.
Ошибка 3: Ошибки в настройке нулевых точек станка
Неправильно выставленный «ноль» — одна из самых досадных ошибок при работе на ЧПУ. Станок начинает фрезеровать не там, где нужно, что приводит к порче дорогостоящих заготовок. Иногда ошибка обнаруживается слишком поздно, когда инструмент уже прошёл несколько проходов.
Правильный алгоритм:
- Всегда выполняйте настройку нулевых точек после включения станка.
- Используйте пробные запуски УП на воздухе или обрезках материала.
- Регулярно проверяйте точность координат X, Y, Z с помощью штангенциркуля и глубиномера.
- При смене заготовки перепроверяйте ноль, даже если кажется, что ничего не изменилось.
Точная настройка нуля особенно важна при серийной обработке. Если оператор ошибся на 0,5 мм, вся партия может уйти в брак. Поэтому опытные операторы всегда используют пробные проходы и контрольные измерения.
Ошибка 4: Пренебрежение системой охлаждения и отводом стружки
Перегрев инструмента и скопление стружки в рабочей зоне — основные причины преждевременного износа фрез и ухудшения качества обработки. При фрезеровании металлов тепло отводится плохо, и кромка инструмента быстро теряет твёрдость. Стружка, накапливаясь, мешает отводу тепла и может повторно попадать под фрезу, вызывая сколы.
Меры профилактики:
- Контролируйте подачу охлаждающей жидкости (СОЖ) при обработке металлов.
- Организуйте эффективный отвод стружки из рабочей зоны.
- Регулярно очищайте направляющие и подвижные части станка.
- Для станков с фрезерной обработкой алюминия и других цветных металлов система охлаждения обязательна.
Современные системы СОЖ высокого давления и многоступенчатой фильтрации позволяют эффективно отводить стружку и продлевать срок службы инструмента. Если вы работаете с металлами, убедитесь, что ваш фрезерный станок с ЧПУ оснащён такой системой или предусматривает её подключение.
Как избежать всех четырёх ошибок: краткий чек-лист
- Режимы резания: проверяйте по справочнику, делайте пробный проход, ведите журнал.
- Крепление: используйте вакуумный стол или качественные зажимы, проверяйте затяжку.
- Нуль: настраивайте после каждого включения, проверяйте координаты, используйте пробные запуски.
- Охлаждение: контролируйте подачу СОЖ, очищайте зону резания, следите за состоянием фильтров.
Внимание к деталям и соблюдение технологии фрезерной обработки — основа качественной работы на фрезерном станке с ЧПУ. Правильная настройка параметров резания, надёжное крепление заготовки, точная калибровка нулевых точек и эффективное охлаждение позволяют избежать брака, сэкономить материал и продлить срок службы оборудования. Если вы только начинаете, не спешите: лучше потратить лишние 10 минут на проверку, чем переделывать заготовку или менять фрезу.