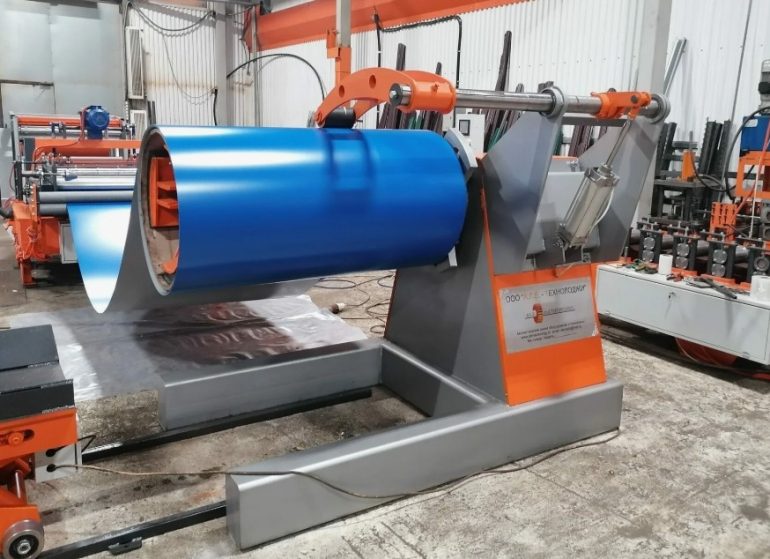
Стабильная подача листового или полосового материала в зону обработки является фундаментом бесперебойной работы любого штамповочного или профилегибочного производства. Неправильно подобранное или настроенное разматывающее устройство вызывает обрывы ленты, повреждение кромок и аварийные остановки главного технологического оборудования.
Типы размотчиков и их применение
Оборудование делится на приводные и неприводные модели. Приводные агрегаты оснащаются частотными преобразователями и необходимы для работы с тяжелыми рулонами и высокоскоростными линиями. Консольные модели подходят для узкой ленты, а двухопорные используются для рулонов массой до 20 тонн и более. Для обеспечения непрерывной подачи заготовки в различные производственные комплексы применяются специализированные размотчики рулонного металла, способные работать в синхронизации с правильными машинами и прессами.
Пример: установка приводного консольного размотчика с пневматическим прижимом рулона на линии штамповки автомобильных деталей позволила исключить проскальзывание витков и повысить скорость линии на 20 процентов.
Интеграция и система контроля натяжения
Главная задача размотчика заключается в поддержании заданного натяжения полосы, не допуская ее провисания или чрезмерного растяжения. Для этого используется петлевая яма или компенсатор. Датчики положения петли передают сигнал на контроллер, который плавно регулирует скорость вращения барабана.
| Тип линии | Рекомендуемый размотчик | Способ контроля петли |
|---|---|---|
| Штамповочный пресс | Приводный консольный | Оптический датчик |
| Линия продольной резки | Двухопорный приводной | Роликовый компенсатор |
| Гильотинные ножницы | Неприводный с тормозом | Механический танцор |
Настройка и предотвращение дефектов
Одной из частых проблем является телескопирование рулона. Для борьбы с этим применяются прижимные ролики с полиуретановым покрытием. Также важно правильно настроить тормозную систему, чтобы при аварийной остановке линии инерция тяжелого рулона не вызвала сброса петли и запутывания металла. После размотки и рубки заготовки часто требуют финишной обработки кромок, для чего в цехах используются галтовочные машины, эффективно удаляющие микрозаусенцы. В некоторых случаях на размотанную полосу необходимо нанести защитный слой или специальную маркировку до момента штамповки. С этой задачей успешно справляются станки для трафаретной печати, встраиваемые непосредственно в линию подачи.
«Размотчик — это не просто подставка для рулона, а активный участник технологического процесса, определяющий ритм всей линии».
Грамотный выбор и точная настройка размотчика рулонного металла гарантируют защиту оборудования от перегрузок и обеспечивают высокое качество поверхности обрабатываемой полосы. Синхронизация работы размотчика с правильными машинами и прессами является ключом к максимальной эффективности всего заготовительного участка.